 Каталог товаров
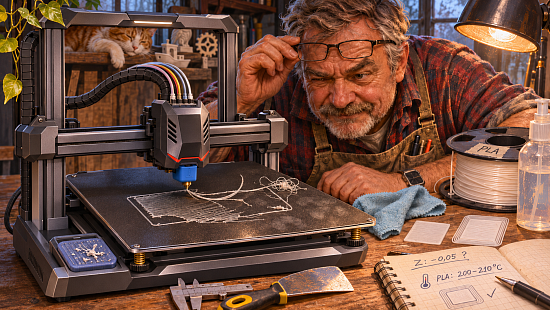
PLA не держится на столе? Прежде чем менять катушку, проверьте пять причин.
Первый слой собирается в комок, цепляется за сопло или отслаивается по углам? Разбираем, как отличить загрязнение PEI-пластины от ошибки калибровки, неподходящего режима печати и особенностей модели.
Быстрая проверка: с чего начать
- Дайте столу остыть, снимите и очистите печатную пластину.
- Проверьте, ровно ли пластина установлена, нет ли под ней крошек пластика.
- Запустите калибровку, предусмотренную вашей моделью принтера.
- Напечатайте небольшой квадрат первого слоя в центре и у краёв стола.
- Если линии ровные, но модель отклеивается позже, проверьте температуру, обдув и площадь основания.
Главное правило: меняйте за один тест только один параметр. Иначе вы не узнаете, какое действие действительно помогло.
Загрязнена PEI-пластина: PLA прилипает не везде
На поверхности стола может остаться тонкий слой жира от пальцев, пыль или остатки предыдущих печатей. Пластина при этом выглядит чистой, но первый слой начинает отрываться в отдельных местах.
одна и та же тестовая модель держится на одном участке стола и плохо прилипает на другом. Иногда дефект возникает после того, как вы сняли готовую модель и коснулись поверхности руками.
снимите остывшую пластину. Для текстурированной PEI-пластины Anycubic Kobra X можно использовать спирт и безворсовую салфетку. При стойких загрязнениях промойте пластину тёплой водой с небольшим количеством средства для мытья посуды, тщательно удалите его остатки и полностью высушите поверхность. Устанавливайте пластину, не касаясь рабочей зоны пальцами.
Не используйте абразивы, металлические скребки и агрессивные растворители, если их применение не разрешено для конкретного покрытия. Способы очистки гладких, текстурированных и специальных пластин могут различаться.
Неправильный первый слой: сопло слишком высоко или низко
Для хорошей адгезии расплавленный PLA должен слегка прижиматься к столу. Если сопло расположено слишком высоко, нить остаётся почти круглой, а между соседними дорожками видны промежутки. Если слишком низко — пластик размазывается, появляются борозды и наплывы, а сопло может задевать слой.
Как выглядит первый слой при разной высоте сопла
линии не соединяются друг с другом; одни участки первого слоя гладкие, другие рваные; сопло скребёт по уже уложенному пластику.
проверьте установку пластины, отсутствие мусора под ней и выполните штатное выравнивание стола. Если принтер поддерживает ручную коррекцию Z-offset, изменяйте её небольшими шагами и оценивайте результат по тестовому квадрату. Не пытайтесь исправить грязную пластину чрезмерным прижатием сопла.
Температура стола, обдув и сквозняк
Надпись «60 °C» на экране ещё не означает, что условия печати не изменились. Могли отличаться время предварительного прогрева, профиль в слайсере, интенсивность охлаждения первых слоёв или температура воздуха возле принтера.
первый слой сначала держится, но позже поднимается угол; отрыв чаще происходит на длинных деталях или после изменения охлаждения.
начните с рекомендованного профиля PLA для вашей пластины и конкретного филамента. Для обычного PLA на подходящей PEI-поверхности типичной отправной точкой является стол около 60 °C, но это не универсальное значение. Сверьте температуру с параметрами материала, прогрейте стол и исключите направленный холодный поток воздуха. Для диагностики проверьте настройки обдува первых слоёв.
Слишком высокая скорость первого слоя или недостаточная экструзия
Высокая паспортная скорость принтера не означает, что первый слой всегда нужно печатать быстро. Ему важнее стабильная подача, достаточный прогрев расплава и ровное соединение соседних линий.
появляются тонкие, прерывистые дорожки, пропуски и участки с разной шириной. При пробной подаче пластик может выходить неравномерно.
временно снизьте скорость первого слоя относительно текущего профиля и повторите тест. Проверьте температуру сопла, состояние тракта подачи и отсутствие частичного засора. Если принтер и слайсер предусматривают калибровку потока, воспользуйтесь ею после устранения механических причин.
Не переносите параметры между обычным PLA, PLA+, Silk PLA и высокоскоростными модификациями без проверки. Для разных составов оптимальные температура и скорость могут заметно различаться. Подробности — в руководстве CLUB3D по настройкам филаментов для Anycubic Kobra X.
Модель отклеивается из-за маленькой площади контакта
Если тестовый квадрат прилипает хорошо, а узкая высокая модель падает или отрывается от стола, причина может быть в самой геометрии детали. Маленькое основание, острые углы и длинные тонкие элементы повышают вероятность отрыва при печати.
Как Brim увеличивает площадь сцепления модели со столом
плоские модели получаются стабильно, а изделия с узкими ножками, небольшими опорами или острыми углами отклеиваются.
измените ориентацию модели так, чтобы увеличить площадь основания. При необходимости включите Brim — дополнительные линии вокруг первого слоя. Для начального теста можно попробовать ободок шириной 3–5 мм, затем изменить его по результату. Brim помогает удерживать модель, но не заменяет очистку стола и правильную калибровку.
Таблица диагностики: какой дефект что означает
| Симптом | Что проверить сначала |
|---|---|
| PLA не прилипает только в одном месте | Загрязнение, износ и состояние печатной пластины |
| Нити первого слоя круглые, между ними зазоры | Высоту первого слоя и корректность калибровки |
| На первом слое борозды, наплывы и задевание соплом | Чрезмерный прижим, поток пластика |
| Нить выходит прерывисто или слишком тонко | Частичный засор, тракт подачи, температуру и скорость |
| Углы модели поднимаются через несколько минут | Температуру, обдув, сквозняк, площадь основания |
| После автовыравнивания Kobra X первый слой всё равно неровный | Прошивку, сопло, силиконовый чехол и площадку очистки |
| Тестовый квадрат держится, а высокая модель отрывается | Ориентацию детали и необходимость Brim |
Эти признаки помогают сузить поиск, но не всегда указывают на единственную причину. Например, грязная пластина и слишком высокая скорость первого слоя могут мешать одновременно.
Когда проблема действительно может быть в PLA-филаменте
Катушку стоит проверять после того, как вы убедились в чистоте пластины, правильной калибровке и стабильной подаче. Обратите внимание на хрупкость прутка, шипение или пузырьки при экструзии, необычную шероховатость и повторяющиеся пропуски. Такие признаки могут указывать на влагу, загрязнение или повреждение материала, хотя сами по себе не доказывают производственный брак.
Если есть признаки влаги, высушите филамент в допустимом для него режиме и повторите тот же тест. Затем сравните результат с заведомо исправной катушкой, не меняя остальные настройки. Только контролируемое сравнение помогает отделить проблему материала от ошибки профиля или принтера.
Частые вопросы о плохой адгезии PLA
Почему PLA не прилипает к столу после нескольких успешных печатей?
Часто условия меняются незаметно: на пластине остаются отпечатки пальцев или остатки предыдущей печати, а сопло накапливает загрязнения. Начните с очистки и короткого теста первого слоя.
Какая температура стола нужна для PLA?
Для многих сочетаний обычного PLA и PEI разумная отправная точка — около 60 °C. Точное значение зависит от типа пластины и профиля филамента. Слишком низкая температура может ухудшать сцепление, а чрезмерная не всегда его улучшает.
Можно ли мыть PEI-пластину водой?
Для текстурированной пластины Anycubic Kobra X допустима очистка с использованием средства для мытья посуды и воды. Перед установкой тщательно смойте средство и полностью высушите пластину. Для другого покрытия сначала проверьте допустимый способ ухода.
Нужно ли отключать обдув при печати первого слоя PLA?
Не существует одного значения для всех принтеров и материалов. Используйте профиль для вашей модели и PLA; при проблемах с адгезией проверьте, не включается ли слишком интенсивный обдув в самом начале. Вентилятор радиатора хотэнда отключать нельзя.
Почему PLA отклеивается по углам, хотя первый слой выглядит ровным?
Возможны неравномерное охлаждение, недостаточная площадь основания, сквозняк или неподходящая температура стола. Проверьте эти факторы и при необходимости попробуйте Brim.
Почему у Anycubic Kobra X плохой первый слой после автокалибровки?
Причиной могут быть остатки пластика на сопле, внутри силиконового чехла или на площадке очистки. Проверьте актуальность прошивки, очистите узлы по инструкции и повторите выравнивание.
Что делать, если PLA всё ещё не держится на столе
Вернитесь к одному и тому же небольшому тесту. Сначала добейтесь равномерного первого слоя на чистой пластине, затем проверьте температуру и охлаждение, потом — подачу и геометрию модели. Не меняйте одновременно катушку, сопло, профиль и Z-offset: такой эксперимент не покажет причину неисправности.
Если вы работаете на Anycubic, дополнительные инструкции по оборудованию собраны в базе знаний CLUB3D. При подозрении на неисправность оборудования можно обратиться в сервис CLUB3D.

 Подписаться
 Купить в 1 клик
 Сравнение
 В избранное
 Недоступно

 В корзину